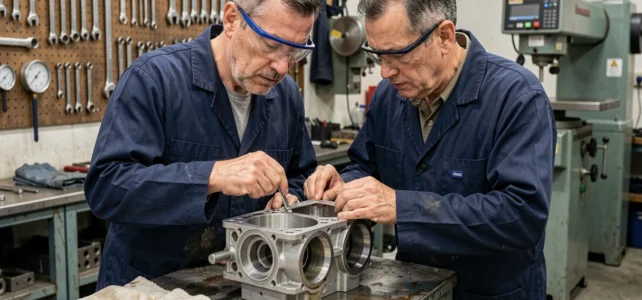
A retificação de uma cabeça de cilindro não se resume a um simples trabalho em uma máquina. Dependendo do tipo de motorização, do material da cabeça e da origem do defeito, as tolerâncias permitidas, as técnicas de usinagem e os riscos diferem bastante. Comparar esses parâmetros permite entender por que duas cabeças apresentando o mesmo sintoma, um defeito de planicidade, não são tratadas da mesma forma.
Tolerâncias de planicidade e limites de usinagem conforme o material da cabeça
O material da cabeça condiciona diretamente a margem de manobra disponível durante a retificação. Os fabricantes estabelecem tolerâncias de planicidade que variam de um motor para outro, mas a distinção ferro fundido/alumínio continua sendo o primeiro critério de classificação.
| Critério | Cabeça de ferro fundido | Cabeça de alumínio |
|---|---|---|
| sensibilidade à deformação térmica | Moderada | Elevada |
| Risco de superaquecimento local durante a usinagem | Baixo | Significativo (dilatação rápida) |
| Tolerância de planicidade típica | Variável conforme o fabricante, geralmente mais permissiva | Variável conforme o fabricante, geralmente mais rigorosa |
| Espessura mínima residual | Margem geralmente mais ampla | Margem reduzida, a ser verificada sistematicamente |
| Acabamento de superfície recomendado | Retificadora plana clássica | Usinagem CNC de acabamento para uniformidade |
Em uma cabeça de alumínio, a remoção de material é mais restrita. A liga se dilata rapidamente devido ao calor gerado pela ferramenta, o que pode distorcer a medição durante a usinagem. A usinagem CNC de acabamento reduz esse risco, oferecendo um acabamento mais uniforme e melhor reprodutível do que um processo manual.
Para uma cabeça de ferro fundido, a retificadora plana clássica continua sendo adequada na maioria dos casos. Por outro lado, qualquer cabeça de alumínio justifica um controle reforçado da espessura residual após o desbaste, pois descer abaixo do limite do fabricante altera a taxa de compressão e sobrecarrega anormalmente a distribuição.
Um guia detalhado sobre a retificação de cabeça de motor e usinagem permite entender melhor as etapas críticas dessa intervenção.
Controle de planicidade e teste de estanqueidade: duas medições distintas
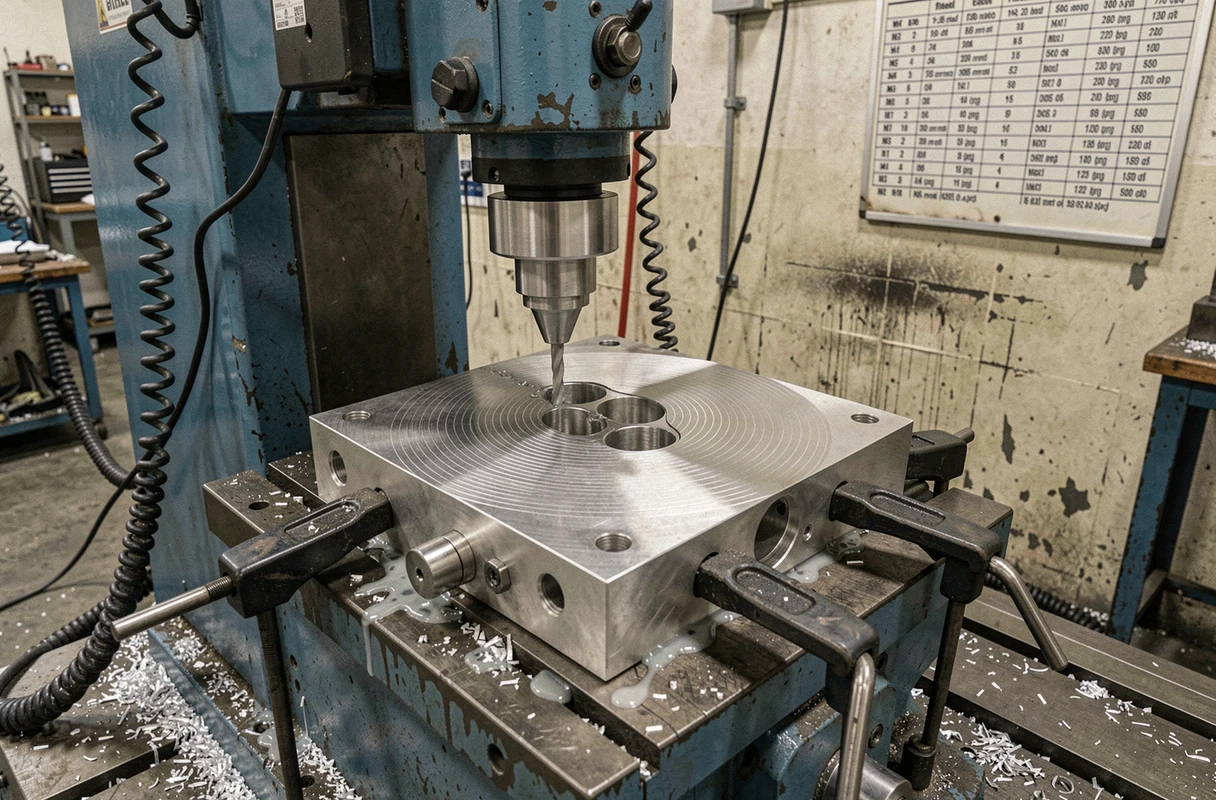
Muitos conteúdos confundem o controle de planicidade e o teste de estanqueidade. Essas duas operações ocorrem em momentos diferentes e não detectam os mesmos defeitos.
O controle de planicidade é feito antes de qualquer usinagem. A cabeça é colocada de cabeça para baixo em um bloco de referência ou em uma bancada plana. Uma régua de precisão, colocada na horizontal e depois na diagonal, permite identificar as áreas de luz. A passagem de uma calha de espessura entre a régua e a superfície de vedação fornece a medida do defeito.
Se a calha não passar, a superfície está dentro das tolerâncias. Se passar, a cabeça necessita de um desbaste. A medição deve ser feita em vários pontos, pois uma cabeça pode estar empenada localmente sem que o defeito seja visível a olho nu.
O teste de estanqueidade é um teste distinto, realizado por meio de pressão hidráulica na cabeça. Ele detecta fissuras internas nos circuitos de água ou óleo, invisíveis na superfície. Uma cabeça plana pode estar fissurada, e uma cabeça fissurada pode parecer plana. Não separar esses dois controles expõe a usinagem de uma peça irreparável.
Etapas críticas do desbaste de cabeça na oficina
O desbaste propriamente dito é apenas um elo de uma cadeia de operações. Pular uma etapa ou inverter a ordem compromete o resultado final.
- Desmontagem completa da cabeça (válvulas, molas, guias, juntas) e limpeza total para eliminar depósitos de fuligem, óleo queimado e corrosão antes de qualquer medição
- Controle de planicidade em vários pontos com régua de precisão e calhas de espessura, seguido do teste de estanqueidade por pressão
- Verificação da espessura residual da cabeça para confirmar que a remoção de material prevista não descerá abaixo do limite do fabricante
- Desbaste em retificadora plana ou usinagem CNC, com passes leves para evitar qualquer superaquecimento local da liga
- Controle dimensional pós-usinagem (planicidade, rugosidade) e verificação da conformidade com as especificações do fabricante
A limpeza inicial é frequentemente subestimada. Um resíduo de fuligem de alguns décimos de milímetro é suficiente para distorcer a medição de planicidade e provocar uma remoção excessiva de material.
Remontagem e torque de aperto: o que condiciona a vedação da junta
Uma retificação perfeita não serve para nada se a remontagem for mal feita. O torque de aperto dos parafusos da cabeça e a ordem de aperto são os dois parâmetros que determinam a distribuição da pressão sobre a junta.
Cada fabricante impõe um esquema de aperto específico, geralmente em espiral do centro para fora, e um torque progressivo em várias passagens. Não respeitar essa ordem cria zonas de tensão desigual que deformam a cabeça recém-usinada.
- Utilizar uma chave de torque calibrada, nunca uma chave manual “no feeling”
- Respeitar o ângulo de aperto complementar quando o fabricante o prescreve (aperto angular após o torque inicial)
- Substituir sistematicamente os parafusos da cabeça de uso único (parafusos com limite elástico), pois sua reutilização distorce o torque real aplicado
Parafusos reutilizados podem ceder ou perder sua tensão sem sinais externos, levando a uma perda progressiva de estanqueidade da junta da cabeça.
Amaciamento do motor após retificação da cabeça
O amaciamento pós-montagem é raramente abordado em conteúdos de grande público. Após uma retificação, limitar as cargas elevadas e as altas rotações nos primeiros quilômetros permite que as superfícies usinadas, a nova junta e os assentos das válvulas se adaptem progressivamente.
Dirigir imediatamente em plena carga após uma remontagem de cabeça retificada sobrecarrega a nova junta antes que ela atinja sua compressão ideal. O risco é uma perda de estanqueidade precoce, precisamente o defeito que a intervenção visava corrigir.
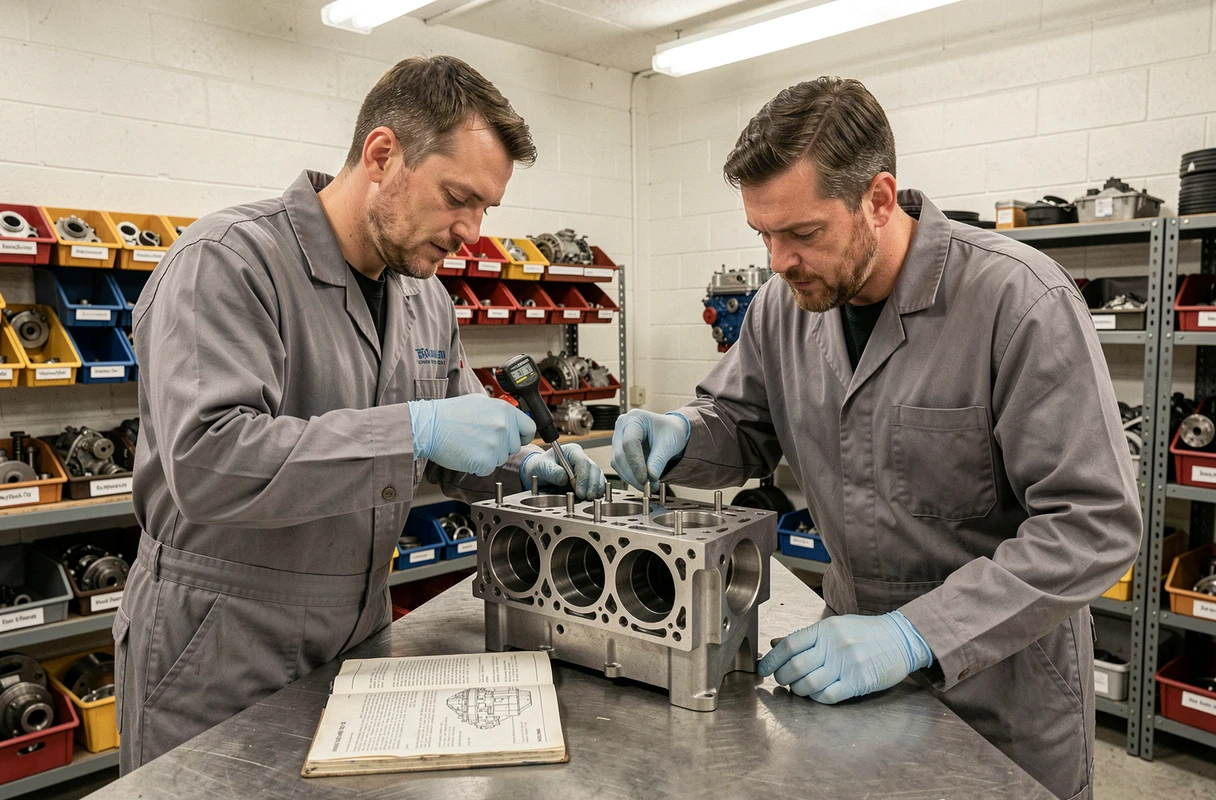
A confiabilidade de uma retificação de cabeça depende tanto dos controles prévios e da remontagem quanto da usinagem em si. Uma medição de planicidade mal feita, um teste de estanqueidade omitido ou um aperto impreciso anulam o benefício de um desbaste realizado corretamente.