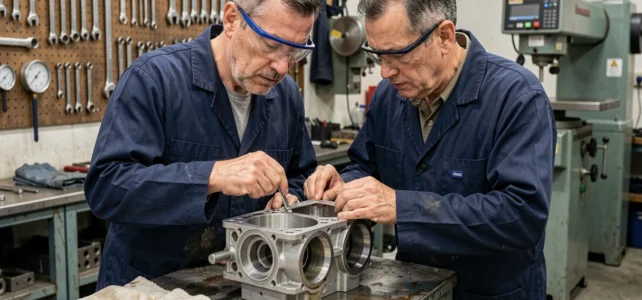
La rectificación de una culata no se limita a un simple paso por una máquina. Según el tipo de motorización, el material de la culata y el origen del defecto, las tolerancias permitidas, las técnicas de mecanizado y los riesgos varían considerablemente. Comparar estos parámetros permite entender por qué dos culatas que presentan el mismo síntoma, un defecto de planitud, no se tratan de la misma manera.
Tolerancias de planitud y límites de mecanizado según el material de la culata
El material de la culata condiciona directamente el margen de maniobra disponible durante la rectificación. Los fabricantes establecen tolerancias de planitud que varían de un motor a otro, pero la distinción hierro/aluminio sigue siendo el primer criterio de clasificación.
| Criterio | Culata de hierro | Culata de aluminio |
|---|---|---|
| sensibilidad a la deformación térmica | Moderada | Alta |
| Riesgo de sobrecalentamiento local durante el mecanizado | Bajo | Significativo (dilatación rápida) |
| Tolerancia de planitud típica | Variable según el fabricante, a menudo más permisiva | Variable según el fabricante, a menudo más estricta |
| Espesor mínimo residual | Margen generalmente más amplio | Margen reducido, a verificar sistemáticamente |
| Acabado de superficie recomendado | Rectificadora plana clásica | Mecanizado CNC de acabado para uniformidad |
En una culata de aluminio, la eliminación de material es más restringida. La aleación se dilata rápidamente debido al calor generado por la muela, lo que puede distorsionar la medición durante el mecanizado. El mecanizado CNC de acabado reduce este riesgo al ofrecer un acabado más uniforme y mejor reproducible que un proceso manual.
Para una culata de hierro, la rectificadora plana clásica sigue siendo adecuada en la mayoría de los casos. Sin embargo, cualquier culata de aluminio justifica un control reforzado del espesor residual después del fresado, ya que bajar por debajo del umbral del fabricante modifica la relación de compresión y somete anormalmente a la distribución.
Una guía detallada sobre la rectificación de culata de auto y mecanizado permite entender mejor las etapas críticas de esta intervención.
Control de planitud y prueba de estanqueidad: dos medidas distintas
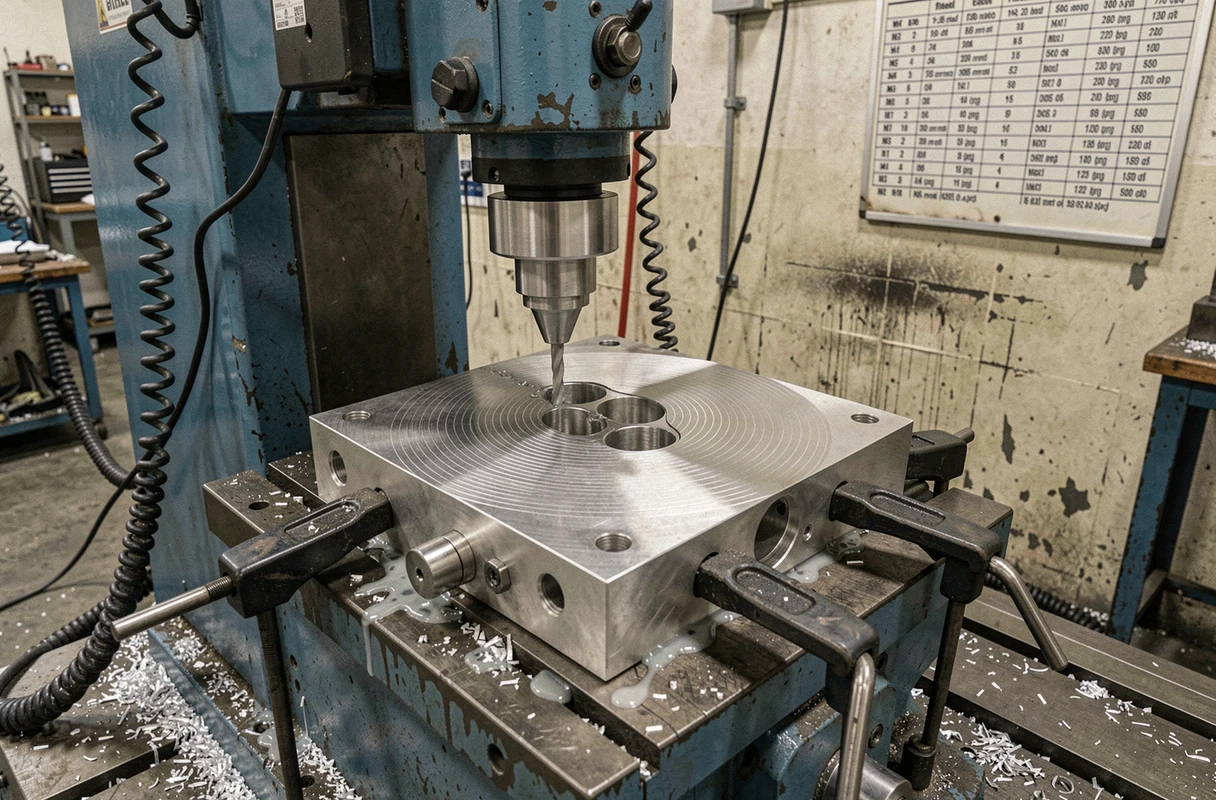
Muchos contenidos confunden el control de planitud y la prueba de estanqueidad. Estas dos operaciones se realizan en momentos diferentes y no detectan los mismos defectos.
El control de planitud se realiza antes de cualquier mecanizado. La culata se coloca al revés sobre un mármol o un banco plano. Una regla de precisión, colocada en posición vertical y luego en diagonal, permite identificar las zonas de luz. El paso de una cuña de espesor entre la regla y el plano de junta proporciona la medida del defecto.
Si la cuña no pasa, la superficie está dentro de las tolerancias. Si pasa, la culata necesita un fresado. La medición debe tomarse en varios puntos, ya que una culata puede estar doblada localmente sin que el defecto sea visible a simple vista.
La prueba de estanqueidad es una prueba distinta, realizada mediante presión hidráulica en la culata. Detecta fisuras internas en los circuitos de agua o aceite, invisibles en la superficie. Una culata plana puede estar fisurada, y una culata fisurada puede parecer plana. No separar estos dos controles expone a mecanizar una pieza irreparable.
Etapas críticas del fresado de culata en taller
El fresado en sí no es más que un eslabón de una cadena de operaciones. Saltar un paso o invertir el orden compromete el resultado final.
- Desmontaje completo de la culata (válvulas, resortes, guías, juntas) y limpieza integral para eliminar los depósitos de hollín, aceite quemado y corrosión antes de cualquier medición
- Control de planitud en varios puntos con regla de precisión y cuñas de espesor, seguido de la prueba de estanqueidad mediante presión
- Verificación del espesor residual de la culata para confirmar que la eliminación de material prevista no bajará del umbral del fabricante
- Fresado en rectificadora plana o mecanizado CNC, con pasadas ligeras para evitar cualquier sobrecalentamiento local de la aleación
- Control dimensional post-mecanizado (planitud, rugosidad) y verificación de la conformidad con las especificaciones del fabricante
La limpieza inicial a menudo se subestima. Un residuo de hollín de unos pocos décimas de milímetro es suficiente para distorsionar la medición de planitud y provocar una eliminación de material excesiva.
Montaje y par de apriete: lo que condiciona la sujeción de la junta
Una rectificación perfecta no sirve de nada si el montaje es descuidado. El par de apriete de los tornillos de la culata y el orden de apriete son los dos parámetros que determinan la distribución de la presión sobre la junta.
Cada fabricante impone un esquema de apriete específico, generalmente en espiral desde el centro hacia el exterior, y un par progresivo en varias pasadas. No respetar este orden crea zonas de tensión desigual que deforman la culata recién mecanizada.
- Utilizar una llave dinamométrica calibrada, nunca una llave manual “a ojo”
- Respetar el ángulo de apriete complementario cuando el fabricante lo prescribe (apriete angular después del par inicial)
- Sustituir sistemáticamente los tornillos de culata de uso único (tornillos a límite elástico), ya que su reutilización distorsiona el par real aplicado
Los tornillos reutilizados pueden ceder o perder su tensión sin signo exterior, lo que provoca una pérdida progresiva de estanqueidad de la junta de culata.
Rodaje del motor después de la rectificación de la culata
El rodaje post-montaje rara vez se aborda en los contenidos de consumo. Después de una rectificación, limitar las cargas fuertes y las altas revoluciones en los primeros kilómetros permite que las superficies mecanizadas, la junta nueva y los asientos de válvulas se adapten progresivamente.
Conducir inmediatamente a plena carga después de un montaje de culata rectificada somete a la junta de culata nueva antes de que alcance su compresión óptima. El riesgo es una pérdida de estanqueidad temprana, precisamente el defecto que la intervención buscaba corregir.
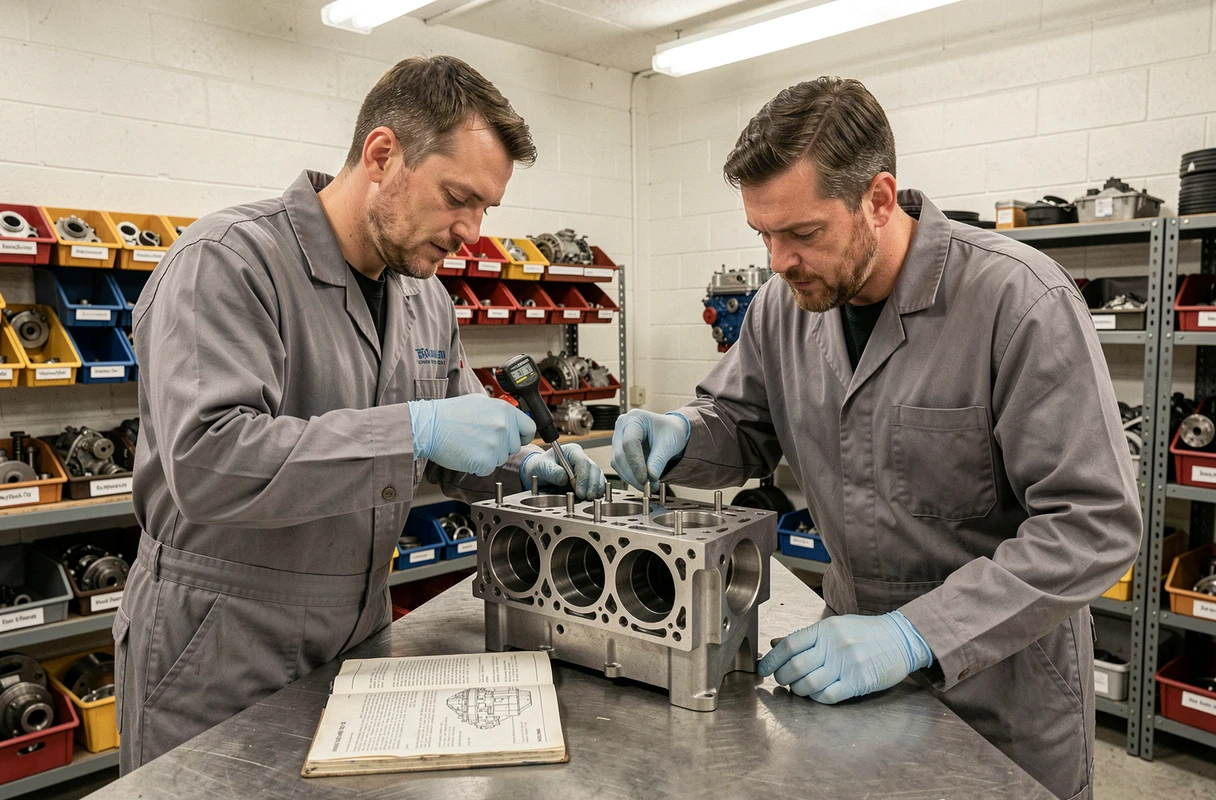
La fiabilidad de una rectificación de culata depende tanto de los controles previos y el montaje como del mecanizado en sí. Una medición de planitud descuidada, una prueba de estanqueidad omitida o un apriete aproximado anulan el beneficio de un fresado realizado correctamente.