La rectification d’une culasse ne se résume pas à un simple passage sur une machine. Selon le type de motorisation, le matériau de la culasse et l’origine du défaut, les tolérances admises, les techniques d’usinage et les risques diffèrent fortement. Comparer ces paramètres permet de comprendre pourquoi deux culasses présentant le même symptôme, un défaut de planéité, ne se traitent pas de la même façon.
Tolérances de planéité et limites d’usinage selon le matériau de culasse
Le matériau de la culasse conditionne directement la marge de manœuvre disponible lors de la rectification. Les constructeurs fixent des tolérances de planéité qui varient d’un moteur à l’autre, mais la distinction fonte/aluminium reste le premier critère de tri.
| Critère | Culasse fonte | Culasse aluminium |
|---|---|---|
| Sensibilité à la déformation thermique | Modérée | Élevée |
| Risque de surchauffe locale à l’usinage | Faible | Significatif (dilatation rapide) |
| Tolérance de planéité typique | Variable selon constructeur, souvent plus permissive | Variable selon constructeur, souvent plus stricte |
| Épaisseur minimale résiduelle | Marge généralement plus large | Marge réduite, à vérifier systématiquement |
| Finition de surface recommandée | Rectifieuse plane classique | Usinage CNC de finition pour uniformité |
Sur une culasse aluminium, l’enlèvement de matière est plus contraint. L’alliage se dilate rapidement sous l’effet de la chaleur générée par la meule, ce qui peut fausser la mesure en cours d’usinage. L’usinage CNC de finition réduit ce risque en offrant une finition plus uniforme et mieux reproductible qu’un procédé manuel.
Pour une culasse fonte, la rectifieuse plane classique reste adaptée dans la majorité des cas. En revanche, toute culasse aluminium justifie un contrôle renforcé de l’épaisseur résiduelle après surfaçage, car descendre sous le seuil constructeur modifie le taux de compression et sollicite anormalement la distribution.
Un guide détaillé sur la rectification culasse auto et usinage permet de mieux cerner les étapes critiques de cette intervention.
Contrôle de planéité et épreuve d’étanchéité : deux mesures distinctes
Beaucoup de contenus confondent le contrôle de planéité et l’épreuve d’étanchéité. Ces deux opérations interviennent à des moments différents et ne détectent pas les mêmes défauts.
Le contrôle de planéité se fait avant tout usinage. La culasse est posée à l’envers sur un marbre ou un établi plan. Une règle de précision, posée sur champ en travers puis en diagonale, permet de repérer les zones de lumière. Le passage d’une cale d’épaisseur entre la règle et le plan de joint donne la mesure du défaut.
Si la cale ne passe pas, la surface est dans les tolérances. Si elle passe, la culasse nécessite un surfaçage. La mesure doit être prise en plusieurs points, car une culasse peut être voilée localement sans que le défaut soit visible à l’œil.
L’épreuve d’étanchéité est un test distinct, réalisé par mise en pression hydraulique de la culasse. Elle détecte les fissures internes dans les circuits d’eau ou d’huile, invisibles en surface. Une culasse plane peut être fissurée, et une culasse fissurée peut paraître plane. Ne pas séparer ces deux contrôles expose à usiner une pièce irréparable.
Étapes critiques du surfaçage culasse en atelier
Le surfaçage proprement dit n’est qu’un maillon d’une chaîne d’opérations. Sauter une étape ou inverser l’ordre compromet le résultat final.
- Démontage complet de la culasse (soupapes, ressorts, guides, joints) et nettoyage intégral pour éliminer les dépôts de calamine, d’huile brûlée et de corrosion avant toute mesure
- Contrôle de planéité en plusieurs points avec règle de précision et cales d’épaisseur, suivi de l’épreuve d’étanchéité par mise en pression
- Vérification de l’épaisseur résiduelle de la culasse pour confirmer que l’enlèvement de matière prévu ne descendra pas sous le seuil constructeur
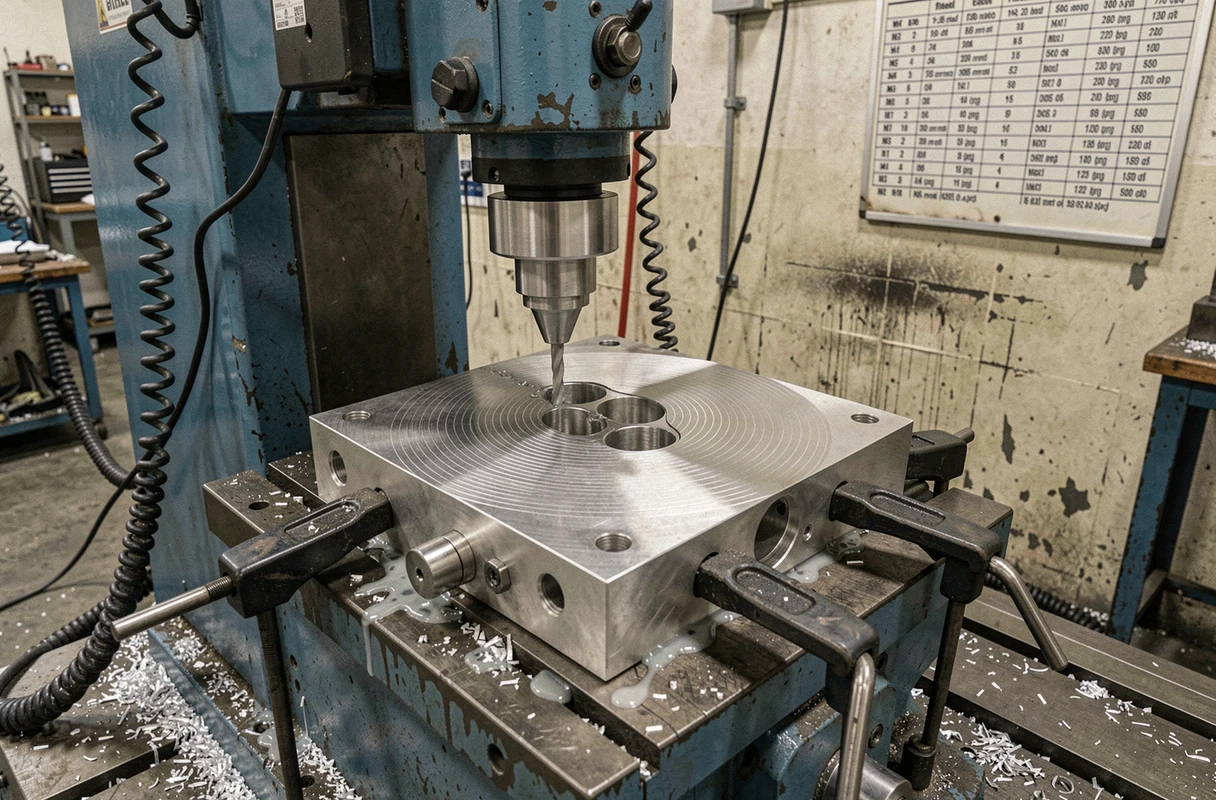
- Surfaçage sur rectifieuse plane ou usinage CNC, avec passes légères pour éviter toute surchauffe locale de l’alliage
- Contrôle dimensionnel post-usinage (planéité, rugosité) et vérification de la conformité aux spécifications constructeur
Le nettoyage initial est souvent sous-estimé. Un résidu de calamine de quelques dixièmes de millimètre suffit à fausser la mesure de planéité et à provoquer un enlèvement de matière excessif.
Remontage et couple de serrage : ce qui conditionne la tenue du joint
Une rectification parfaite ne sert à rien si le remontage est bâclé. Le couple de serrage des vis de culasse et l’ordre de serrage sont les deux paramètres qui déterminent la répartition de la pression sur le joint.
Chaque constructeur impose un schéma de serrage spécifique, généralement en spirale du centre vers l’extérieur, et un couple progressif en plusieurs passes. Ne pas respecter cet ordre crée des zones de contrainte inégale qui déforment la culasse fraîchement usinée.
- Utiliser une clé dynamométrique étalonnée, jamais une clé à main « au feeling »
- Respecter l’angle de serrage complémentaire quand le constructeur le prescrit (serrage angulaire après couple initial)
- Remplacer systématiquement les vis de culasse à usage unique (vis à limite élastique), car leur réutilisation fausse le couple réel appliqué
Des vis réutilisées peuvent céder ou perdre leur tension sans signe extérieur, entraînant une perte d’étanchéité progressive du joint de culasse.
Rodage moteur après rectification de culasse
Le rodage post-remontage est rarement abordé dans les contenus grand public. Après une rectification, limiter les fortes charges et les hauts régimes sur les premiers kilomètres permet aux surfaces usinées, au joint neuf et aux portées de soupapes de s’adapter progressivement.
Rouler immédiatement à pleine charge après un remontage de culasse rectifiée sollicite le joint de culasse neuf avant qu’il n’ait atteint sa compression optimale. Le risque est une perte d’étanchéité précoce, précisément le défaut que l’intervention visait à corriger.
La fiabilité d’une rectification de culasse se joue autant dans les contrôles préalables et le remontage que dans l’usinage lui-même. Une mesure de planéité bâclée, une épreuve d’étanchéité omise ou un serrage approximatif annulent le bénéfice d’un surfaçage réalisé dans les règles.