Die Richtigstellung eines Zylinderkopfs beschränkt sich nicht auf einen einfachen Durchgang über eine Maschine. Je nach Art des Motors, dem Material des Zylinderkopfs und der Ursache des Fehlers variieren die zulässigen Toleranzen, die Bearbeitungstechniken und die Risiken erheblich. Der Vergleich dieser Parameter hilft zu verstehen, warum zwei Zylinderköpfe mit demselben Symptom, einem Planheitsfehler, nicht auf die gleiche Weise behandelt werden.
Planheitstoleranzen und Bearbeitungsgrenzen je nach Zylinderkopfmateriel
Das Material des Zylinderkopfs bestimmt direkt den Spielraum, der bei der Richtigstellung zur Verfügung steht. Die Hersteller legen Planheitstoleranzen fest, die von Motor zu Motor variieren, aber die Unterscheidung zwischen Gusseisen und Aluminium bleibt das erste Sortierkriterium.
| Kriterium | Gusseisen Zylinderkopf | Aluminium Zylinderkopf |
|---|---|---|
| Empfindlichkeit gegenüber thermischer Verformung | Moderat | Hoch |
| Risiko einer lokalen Überhitzung während der Bearbeitung | Niedrig | Bedeutend (schnelle Ausdehnung) |
| Typische Planheitstoleranz | Variabel je nach Hersteller, oft großzügiger | Variabel je nach Hersteller, oft strenger |
| Minimale Restdicke | Allgemein breiterer Spielraum | Reduzierter Spielraum, systematisch zu überprüfen |
| Empfohlene Oberflächenbearbeitung | Klassische Planfräse | CNC-Fertigungsbearbeitung für Gleichmäßigkeit |
Bei einem Aluminiumzylinderkopf ist die Materialabtragung stärker eingeschränkt. Die Legierung dehnt sich schnell aufgrund der durch die Schleifscheibe erzeugten Wärme aus, was die Messung während der Bearbeitung verfälschen kann. Die CNC-Fertigungsbearbeitung verringert dieses Risiko, indem sie eine gleichmäßigere und besser reproduzierbare Oberfläche als ein manuelles Verfahren bietet.
Für einen Gusseisen-Zylinderkopf bleibt die klassische Planfräse in den meisten Fällen geeignet. Im Gegensatz dazu rechtfertigt jeder Aluminiumzylinderkopf eine verstärkte Kontrolle der Restdicke nach der Planbearbeitung, da das Unterschreiten der Herstellerschwelle den Verdichtungsgrad verändert und die Verteilung abnormal belastet.
Ein detaillierter Leitfaden zur Richtigstellung von Auto-Zylinderköpfen und Bearbeitung hilft, die kritischen Schritte dieses Eingriffs besser zu verstehen.
Planheitskontrolle und Dichtheitsprüfung: zwei verschiedene Maßnahmen
Viele Inhalte verwechseln die Planheitskontrolle mit der Dichtheitsprüfung. Diese beiden Operationen finden zu unterschiedlichen Zeitpunkten statt und erkennen nicht dieselben Fehler.
Die Planheitskontrolle erfolgt vor jeder Bearbeitung. Der Zylinderkopf wird umgedreht auf einem Messblock oder einer ebenen Werkbank platziert. Ein Präzisionsmaßstab, der zuerst quer und dann diagonal aufgelegt wird, ermöglicht das Erkennen von Lichtzonen. Das Einführen einer Dickenlehre zwischen dem Maßstab und der Dichtfläche liefert die Messung des Fehlers.
Wenn die Lehre nicht hindurchgeht, liegt die Oberfläche innerhalb der Toleranzen. Wenn sie hindurchgeht, benötigt der Zylinderkopf eine Planbearbeitung. Die Messung muss an mehreren Punkten erfolgen, da ein Zylinderkopf lokal verzogen sein kann, ohne dass der Fehler mit bloßem Auge sichtbar ist.
Die Dichtheitsprüfung ist ein separater Test, der durch hydraulischen Druck auf den Zylinderkopf durchgeführt wird. Sie erkennt interne Risse in den Wasser- oder Ölkreisläufen, die an der Oberfläche unsichtbar sind. Ein planer Zylinderkopf kann rissig sein, und ein rissiger Zylinderkopf kann plan erscheinen. Diese beiden Kontrollen nicht zu trennen, setzt die Bearbeitung eines irreparablen Teils aus.
Kritische Schritte der Zylinderkopfbearbeitung in der Werkstatt
Die eigentliche Planbearbeitung ist nur ein Glied in einer Kette von Operationen. Eine übersprungene Phase oder eine umgekehrte Reihenfolge gefährdet das Endergebnis.
- Vollständige Demontage des Zylinderkopfs (Ventile, Federn, Führungen, Dichtungen) und vollständige Reinigung zur Beseitigung von Ablagerungen, verbranntem Öl und Korrosion vor jeder Messung
- Planheitskontrolle an mehreren Punkten mit Präzisionsmaßstab und Dickenlehren, gefolgt von der Dichtheitsprüfung durch Druckaufbau
- Überprüfung der Restdicke des Zylinderkopfs, um sicherzustellen, dass die geplante Materialabtragung nicht unter die Herstellerschwelle fällt
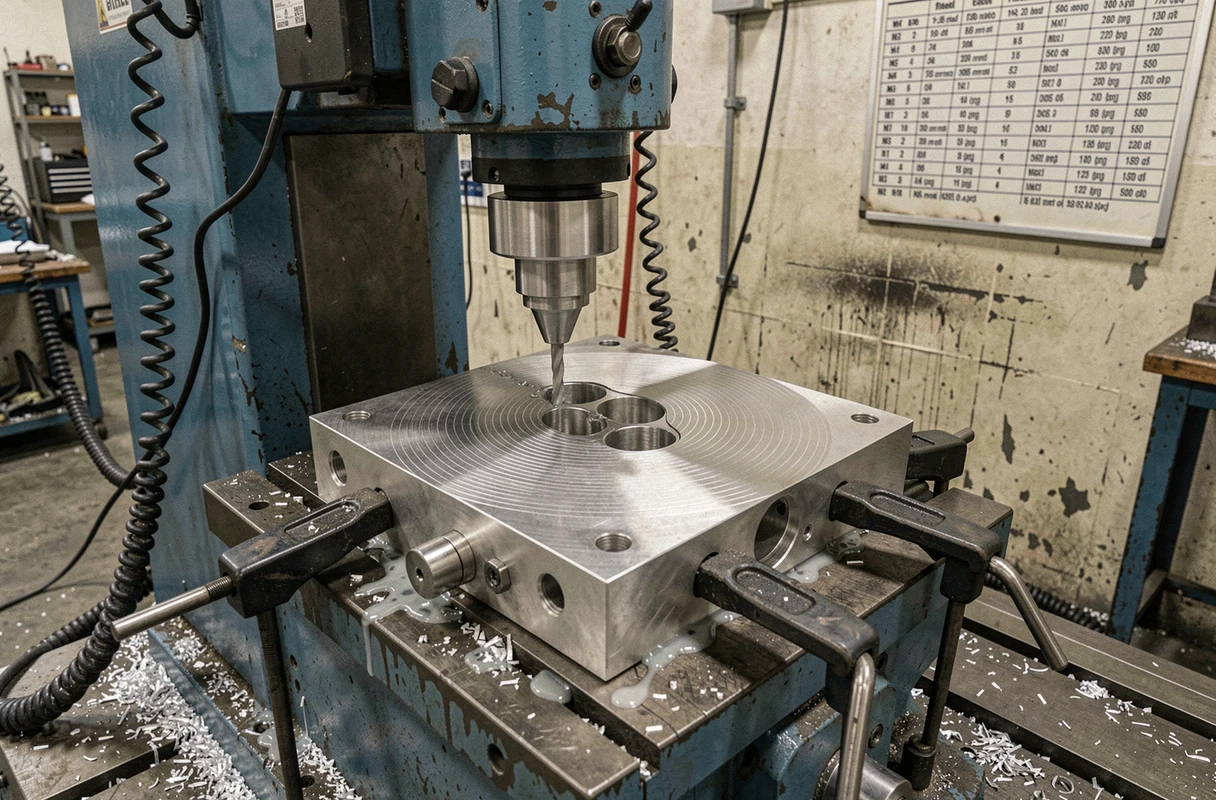
- Planbearbeitung auf einer Planfräse oder CNC-Bearbeitung, mit leichten Durchgängen, um lokale Überhitzung der Legierung zu vermeiden
- Dimensionale Kontrolle nach der Bearbeitung (Planheit, Rauheit) und Überprüfung der Übereinstimmung mit den Herstellerspezifikationen
Die anfängliche Reinigung wird oft unterschätzt. Ein Rückstand von ein paar Zehntel Millimetern Ruß reicht aus, um die Planheitsmessung zu verfälschen und eine übermäßige Materialabtragung zu verursachen.
Wiederzusammenbau und Anzugsmoment: was die Dichtheit der Dichtung bestimmt
Eine perfekte Richtigstellung nützt nichts, wenn der Wiederzusammenbau schlampig ist. Das Anzugsmoment der Zylinderkopfschrauben und die Reihenfolge des Anziehens sind die beiden Parameter, die die Druckverteilung auf der Dichtung bestimmen.
Jeder Hersteller legt ein spezifisches Anziehschema fest, normalerweise spiralförmig von der Mitte nach außen, und ein progressives Anzugsmoment in mehreren Durchgängen. Diese Reihenfolge nicht zu beachten, schafft Zonen ungleicher Spannungen, die den frisch bearbeiteten Zylinderkopf verformen.
- Verwenden Sie einen kalibrierten Drehmomentschlüssel, niemals einen Handdrehmomentschlüssel “nach Gefühl”
- Beachten Sie den zusätzlichen Anziehwinkel, wenn der Hersteller dies vorschreibt (Winkelanzug nach dem ursprünglichen Anzug)
- Ersetzen Sie systematisch die Zylinderkopfschrauben, die nur einmal verwendet werden dürfen (Schrauben mit elastischer Grenze), da ihre Wiederverwendung das tatsächlich angewandte Drehmoment verfälscht
Wiederverwendete Schrauben können brechen oder ihre Spannung verlieren ohne äußere Anzeichen, was zu einem schrittweisen Verlust der Dichtheit der Zylinderkopfdichtung führt.
Motor-Einfahren nach der Zylinderkopfrichtigstellung
Das Einfahren nach dem Wiederzusammenbau wird in allgemeinen Inhalten selten behandelt. Nach einer Richtigstellung sollten starke Lasten und hohe Drehzahlen in den ersten Kilometern begrenzt werden, damit sich die bearbeiteten Oberflächen, die neue Dichtung und die Ventilsitze allmählich anpassen können.
Sofort mit voller Last nach einem Wiederzusammenbau eines bearbeiteten Zylinderkopfs zu fahren, belastet die neue Zylinderkopfdichtung, bevor sie ihre optimale Kompression erreicht hat. Das Risiko ist ein vorzeitiger Verlust der Dichtheit, genau der Fehler, den der Eingriff beheben sollte.
Die Zuverlässigkeit einer Zylinderkopfrichtigstellung hängt ebenso von den vorherigen Kontrollen und dem Wiederzusammenbau ab wie von der eigentlichen Bearbeitung. Eine schlampige Planheitsmessung, eine versäumte Dichtheitsprüfung oder ein ungenaues Anziehen heben den Nutzen einer ordnungsgemäßen Planbearbeitung auf.