Het rectificeren van een cilinderkop is niet slechts een kwestie van een simpele bewerking op een machine. Afhankelijk van het type motor, het materiaal van de cilinderkop en de oorsprong van het defect, verschillen de toegestane toleranties, de verspaningstechnieken en de risico’s sterk. Het vergelijken van deze parameters helpt te begrijpen waarom twee cilinderkoppen met hetzelfde symptoom, een vlakheidsdefect, niet op dezelfde manier worden behandeld.
Vlakheidstoleranties en verspaningslimieten volgens het cilinderkopmateriaal
Het materiaal van de cilinderkop bepaalt direct de speling die beschikbaar is tijdens de rectificatie. Fabrikanten stellen vlakheidstoleranties vast die van motor tot motor variëren, maar de onderscheid tussen gietijzer/aluminium blijft de belangrijkste sorteerkriterium.
| Criteria | Gietijzeren cilinderkop | Aluminium cilinderkop |
|---|---|---|
| Gevoeligheid voor thermische vervorming | Gemiddeld | Hoog |
| Risico op lokale oververhitting tijdens verspaning | Laag | Significant (snelle uitzetting) |
| Typische vlakheidstolerantie | Variabel per fabrikant, vaak meer permissief | Variabel per fabrikant, vaak strikter |
| Minimale resterende dikte | Meestal bredere speling | Verminderde speling, systematisch te controleren |
| Aanbevolen oppervlakteafwerking | Traditionele vlakslijpmachine | CNC-afwerking voor uniformiteit |
Bij een aluminium cilinderkop is het verwijderen van materiaal meer beperkt. De legering zet snel uit door de warmte die door de slijpschijf wordt gegenereerd, wat de meting tijdens de verspaning kan vertekenen. CNC-afwerking vermindert dit risico door een uniformere en beter reproduceerbare afwerking te bieden dan een handmatige procedure.
Voor een gietijzeren cilinderkop blijft de traditionele vlakslijpmachine in de meeste gevallen geschikt. Daarentegen rechtvaardigt elke aluminium cilinderkop een versterkte controle van de resterende dikte na het vlakslijpen, omdat het onder de fabrieksdrempel gaan de compressieverhouding verandert en de distributie abnormaal belast.
Een gedetailleerde gids over de rectificatie van auto cilinderkoppen en verspaning helpt om de kritieke stappen van deze ingreep beter te begrijpen.
Vlakheidscontrole en druktest: twee verschillende metingen
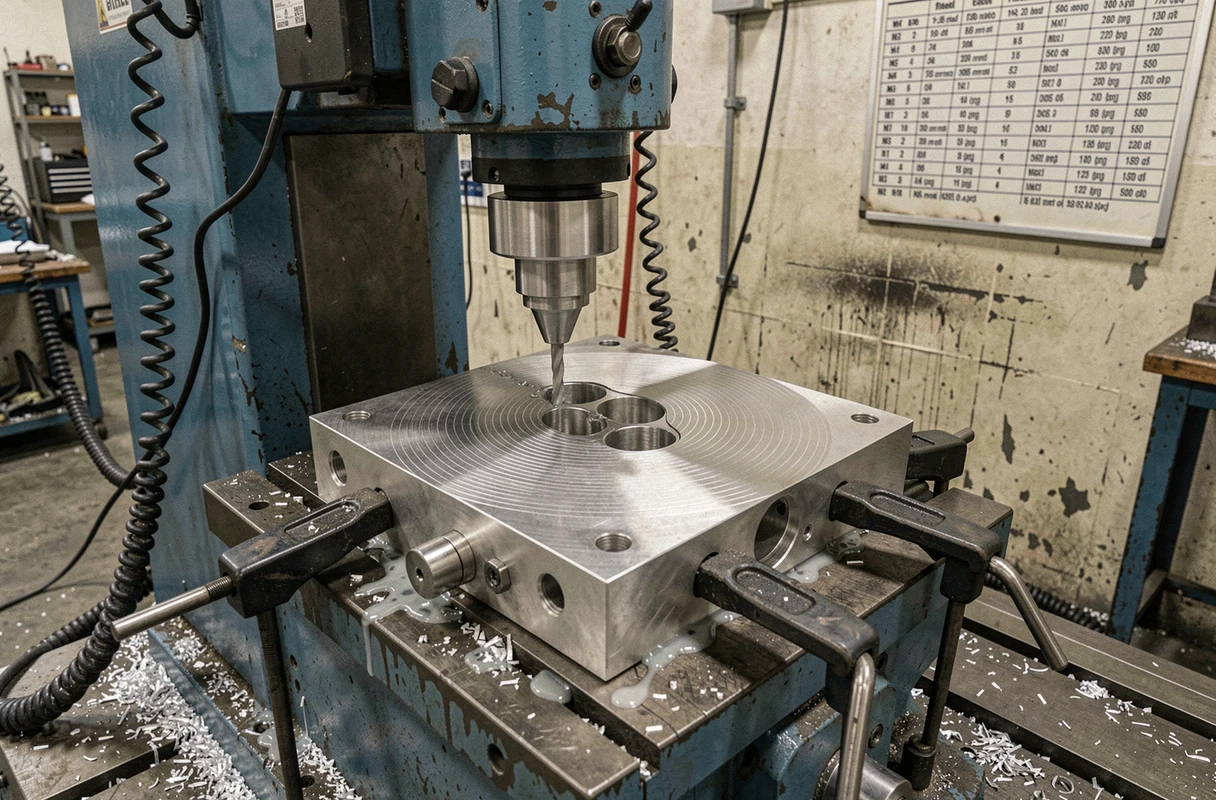
Veel inhoud verwart de vlakheidscontrole met de druktest. Deze twee operaties vinden op verschillende momenten plaats en detecteren niet dezelfde defecten.
De vlakheidscontrole vindt plaats vóór elke verspaning. De cilinderkop wordt ondersteboven op een vlakke plaat of werkbank geplaatst. Een precisielijn, eerst dwars en dan diagonaal geplaatst, maakt het mogelijk om de lichtzones te identificeren. Het plaatsen van een dikteblok tussen de lijn en het vlak van de pakking geeft de maat van het defect aan.
Als het blok niet door kan, is het oppervlak binnen de toleranties. Als het blok wel door kan, heeft de cilinderkop een vlakslijping nodig. De meting moet op meerdere punten worden genomen, omdat een cilinderkop lokaal vervormd kan zijn zonder dat het defect zichtbaar is met het blote oog.
De druktest is een aparte test, uitgevoerd door de cilinderkop onder hydraulische druk te zetten. Het detecteert interne scheuren in de water- of oliecircuit, die niet zichtbaar zijn aan de oppervlakte. Een vlakke cilinderkop kan gebarsten zijn, en een gebarsten cilinderkop kan vlak lijken. Deze twee controles niet te scheiden, kan leiden tot het verspanen van een onherstelbaar onderdeel.
Kritieke stappen van het vlakslijpen van de cilinderkop in de werkplaats
Het vlakslijpen zelf is slechts een schakel in een keten van operaties. Een stap overslaan of de volgorde omdraaien, compromitteert het eindresultaat.
- Volledige demontage van de cilinderkop (kleppen, veren, geleiders, pakkingen) en volledige reiniging om afzettingen van roet, verbrand olie en corrosie te verwijderen voordat enige meting wordt uitgevoerd
- Vlakheidscontrole op meerdere punten met precisielijn en dikteblokken, gevolgd door de druktest door druk te zetten
- Controle van de resterende dikte van de cilinderkop om te bevestigen dat de geplande materiaalverwijdering niet onder de fabrieksdrempel zal komen
- Vlakslijpen op een vlakslijpmachine of CNC-verspaning, met lichte passes om lokale oververhitting van de legering te voorkomen
- Dimensionale controle na het verspanen (vlakheid, ruwheid) en controle van de conformiteit met de specificaties van de fabrikant
De initiële reiniging wordt vaak onderschat. Een residu van roet van enkele tienden van een millimeter is voldoende om de vlakheidsmeting te vertekenen en een overmatige materiaalverwijdering te veroorzaken.
Herassemblage en aanhaalmoment: wat de houdbaarheid van de pakking beïnvloedt
Een perfecte rectificatie heeft geen zin als de herassemblage slordig is. Het aanhaalmoment van de cilinderkopbouten en de volgorde van het aandraaien zijn de twee parameters die de drukverdeling op de pakking bepalen.
Elke fabrikant legt een specifiek aandraai-schema op, meestal spiraalsgewijs van het midden naar buiten, en een progressief aanhaalmoment in meerdere stappen. Dit volgorde niet respecteren creëert gebieden met ongelijke spanning die de pasgevormde cilinderkop vervormen.
- Gebruik een gekalibreerde momentsleutel, nooit een handmatige sleutel “op gevoel”
- Respecteer de aanvullende aandraaihoek wanneer de fabrikant dit voorschrijft (hoekverstelling na het initiële aanhaalmoment)
- Vervang systematisch de eenmalige cilinderkopbouten (bouten met elastische limiet), omdat hergebruik de werkelijke toegepaste kracht vertekent
Herbruikte bouten kunnen bezwijken of hun spanning verliezen zonder zichtbare tekenen, wat leidt tot een geleidelijke verlies van de dichtheid van de cilinderkoppakking.
Inloop van de motor na rectificatie van de cilinderkop
De inloop na herassemblage wordt zelden behandeld in de algemene inhoud. Na een rectificatie, de zware belasting en hoge toeren tijdens de eerste kilometers beperken stelt de bewerkte oppervlakken, de nieuwe pakking en de klepzittingen in staat zich geleidelijk aan te passen.
Onmiddellijk met volle belasting rijden na een herassemblage van een gerectificeerde cilinderkop belast de nieuwe cilinderkoppakking voordat deze zijn optimale compressie heeft bereikt. Het risico is een vroegtijdig verlies van dichtheid, precies het defect dat de ingreep beoogde te corrigeren.
De betrouwbaarheid van een cilinderkoprectificatie hangt net zo veel af van de voorafgaande controles en de herassemblage als van de verspaning zelf. Een slordige vlakheidsmeting, een vergeten druktest of een onnauwkeurige aandraaiing maken de voordelen van een correct uitgevoerde vlakslijping teniet.