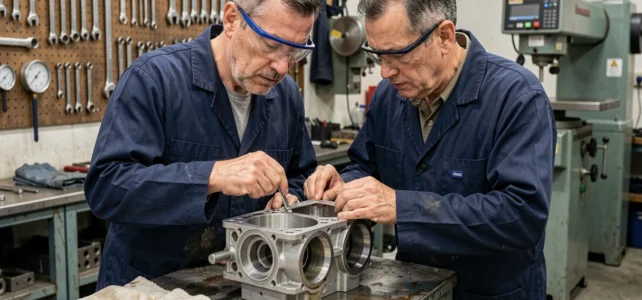
La rettifica di una testata non si limita a un semplice passaggio su una macchina. A seconda del tipo di motorizzazione, del materiale della testata e dell’origine del difetto, le tolleranze ammesse, le tecniche di lavorazione e i rischi differiscono notevolmente. Confrontare questi parametri permette di comprendere perché due testate presentanti lo stesso sintomo, un difetto di planarità, non vengano trattate allo stesso modo.
Tolleranze di planarità e limiti di lavorazione secondo il materiale della testata
Il materiale della testata condiziona direttamente il margine di manovra disponibile durante la rettifica. I costruttori fissano tolleranze di planarità che variano da un motore all’altro, ma la distinzione ghisa/alluminio rimane il primo criterio di selezione.
| Criterio | Testata in ghisa | Testata in alluminio |
|---|---|---|
| Sensibilità alla deformazione termica | Moderata | Elevata |
| Rischio di surriscaldamento locale durante la lavorazione | Basso | Significativo (dilatazione rapida) |
| Tolleranza di planarità tipica | Variabile secondo il costruttore, spesso più permissiva | Variabile secondo il costruttore, spesso più rigorosa |
| Spessore minimo residuo | Margine generalmente più ampio | Margine ridotto, da verificare sistematicamente |
| Finitura superficiale raccomandata | Rettificatrice piana classica | Lavorazione CNC di finitura per uniformità |
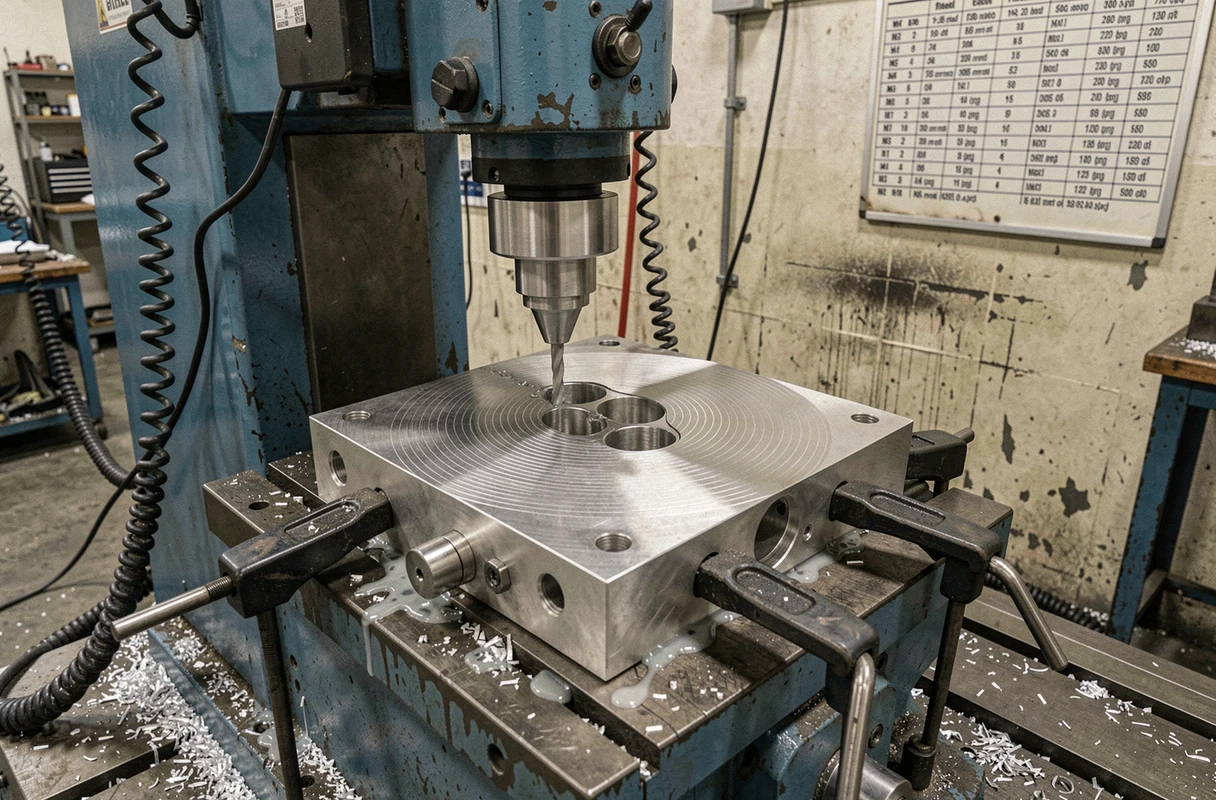
Su una testata in alluminio, la rimozione di materiale è più vincolata. La lega si dilata rapidamente a causa del calore generato dalla mola, il che può falsare la misura durante la lavorazione. La lavorazione CNC di finitura riduce questo rischio offrendo una finitura più uniforme e meglio riproducibile rispetto a un processo manuale.
Per una testata in ghisa, la rettificatrice piana classica rimane adatta nella maggior parte dei casi. Tuttavia, ogni testata in alluminio giustifica un controllo rinforzato dello spessore residuo dopo la rettifica, poiché scendere al di sotto della soglia del costruttore modifica il tasso di compressione e sollecita anormalmente la distribuzione.
Una guida dettagliata sulla rettifica testata auto e lavorazione consente di comprendere meglio le fasi critiche di questo intervento.
Controllo di planarità e prova di tenuta: due misure distinte
Molti contenuti confondono il controllo di planarità e la prova di tenuta. Queste due operazioni intervengono in momenti diversi e non rilevano gli stessi difetti.
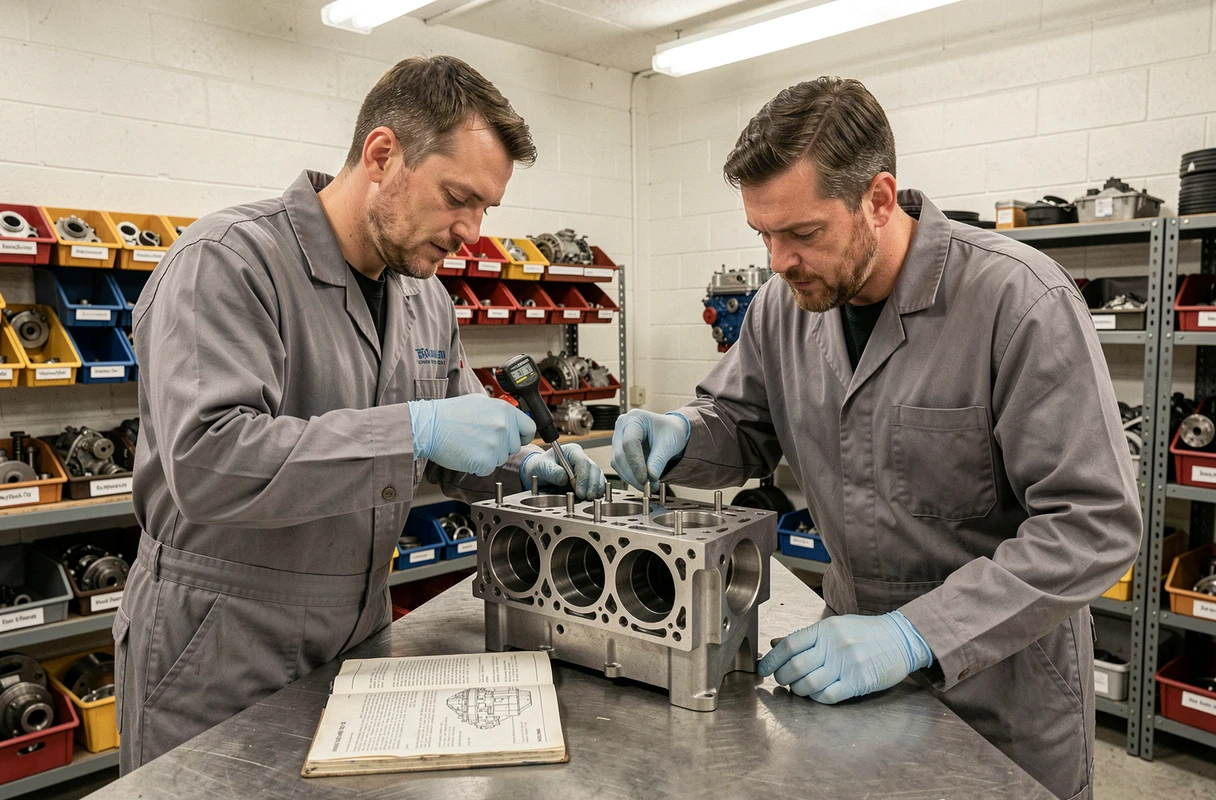
Il controllo di planarità si effettua prima di qualsiasi lavorazione. La testata è posata a rovescio su un piano di lavoro o un banco piano. Una riga di precisione, posata in orizzontale e poi in diagonale, permette di individuare le zone di luce. Il passaggio di una calibro di spessore tra la riga e il piano di giunzione fornisce la misura del difetto.
Se il calibro non passa, la superficie è nelle tolleranze. Se passa, la testata necessita di una rettifica. La misura deve essere presa in più punti, poiché una testata può essere deformata localmente senza che il difetto sia visibile a occhio nudo.
La prova di tenuta è un test distinto, realizzato mediante pressurizzazione idraulica della testata. Essa rileva le crepe interne nei circuiti dell’acqua o dell’olio, invisibili in superficie. Una testata piana può essere crepata, e una testata crepata può apparire piana. Non separare questi due controlli espone a lavorare un pezzo irreparabile.
Fasi critiche della rettifica della testata in officina
La rettifica vera e propria è solo un anello di una catena di operazioni. Saltare un passaggio o invertire l’ordine compromette il risultato finale.
- Smontaggio completo della testata (valvole, molle, guide, guarnizioni) e pulizia totale per eliminare i depositi di calamina, olio bruciato e corrosione prima di qualsiasi misura
- Controllo di planarità in più punti con riga di precisione e calibri di spessore, seguito dalla prova di tenuta mediante pressurizzazione
- Verifica dello spessore residuo della testata per confermare che la rimozione di materiale prevista non scenderà sotto la soglia del costruttore
- Rettifica su rettificatrice piana o lavorazione CNC, con passate leggere per evitare qualsiasi surriscaldamento locale della lega
- Controllo dimensionale post-lavorazione (planarità, rugosità) e verifica della conformità alle specifiche del costruttore
La pulizia iniziale è spesso sottovalutata. Un residuo di calamina di pochi decimi di millimetro è sufficiente a falsare la misura di planarità e a provocare una rimozione di materiale eccessiva.
Rimontaggio e coppia di serraggio: ciò che condiziona la tenuta della guarnizione
Una rettifica perfetta non serve a nulla se il rimontaggio è approssimativo. La coppia di serraggio delle viti della testata e l’ordine di serraggio sono i due parametri che determinano la distribuzione della pressione sulla guarnizione.
Ogni costruttore impone uno schema di serraggio specifico, generalmente a spirale dal centro verso l’esterno, e una coppia progressiva in più passaggi. Non rispettare quest’ordine crea zone di tensione diseguale che deformano la testata appena lavorata.
- Utilizzare una chiave dinamometrica tarata, mai una chiave a mano “a sentimento”
- Rispettare l’angolo di serraggio complementare quando il costruttore lo prescrive (serraggio angolare dopo la coppia iniziale)
- Sostituire sistematicamente le viti della testata a uso unico (viti a limite elastico), poiché il loro riutilizzo falsifica la coppia reale applicata
Viti riutilizzate possono cedere o perdere la loro tensione senza segni esterni, causando una perdita di tenuta progressiva della guarnizione della testata.
Rottura del motore dopo la rettifica della testata
La rottura post-rimontaggio è raramente trattata nei contenuti per il grande pubblico. Dopo una rettifica, limitare i carichi elevati e i regimi alti nei primi chilometri consente alle superfici lavorate, alla nuova guarnizione e ai supporti delle valvole di adattarsi progressivamente.
Guidare immediatamente a pieno carico dopo un rimontaggio di testata rettificata sollecita la nuova guarnizione prima che abbia raggiunto la sua compressione ottimale. Il rischio è una perdita di tenuta precoce, precisamente il difetto che l’intervento mirava a correggere.
L’affidabilità di una rettifica della testata si gioca tanto nei controlli preliminari e nel rimontaggio quanto nella lavorazione stessa. Una misura di planarità approssimativa, una prova di tenuta omessa o un serraggio impreciso annullano il beneficio di una rettifica eseguita a regola d’arte.